09.11.2026
Проблема коррозии и неэффективность традиционных методов
- Годовые потери от коррозии в промышленности — миллиарды рублей.
- Ограничения существующих методов:
- Горячее цинкование: не подходит для крупных конструкций, рыхлый слой.
- Гальваника: тонкий слой, требует идеальной поверхности.
- Холодное цинкование: низкая адгезия (3-5 МПа), риск отслоения.
Страдают одинаково:
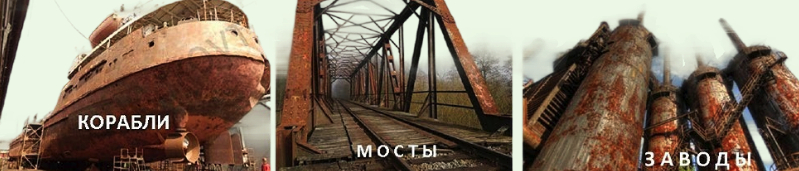
и все остальное нас окружающие
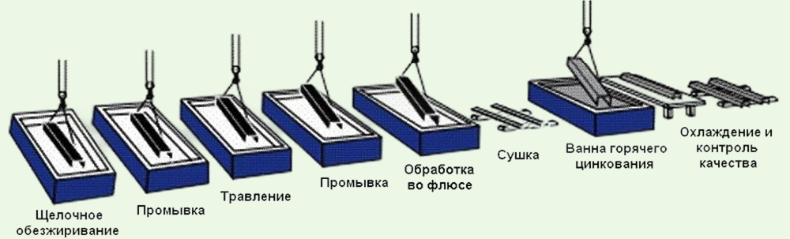
Обычные виды цинкования подразумевают опускание в несколько последовательных ван
Инновационная технология термодинамической обработки
Мы предлагаем комплекс услуг по очистке и нанесению защитного покрытия с гарантией защиты до 15 лет.
Принцип работы СТДУ (Сверхзвуковая термо-динамическая очистка и диффузионная металлизация)
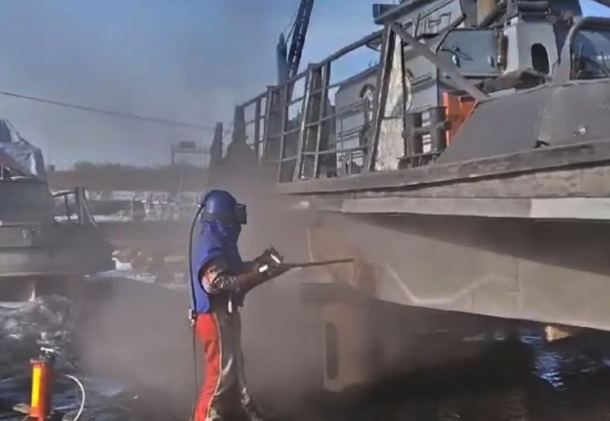
1. Сверхзвуковую абразивную зачистку Удаление ржавчины, битума, бетона.
2. Термодиффузионное нанесение защитного покрытия.
3. Нанесение защитного слоя 100-150 мкм с адгезией 25 Мпа.
4. Диффузия частиц в кристаллическую решетку металла. Скорость нанесения: 3 мин/м².
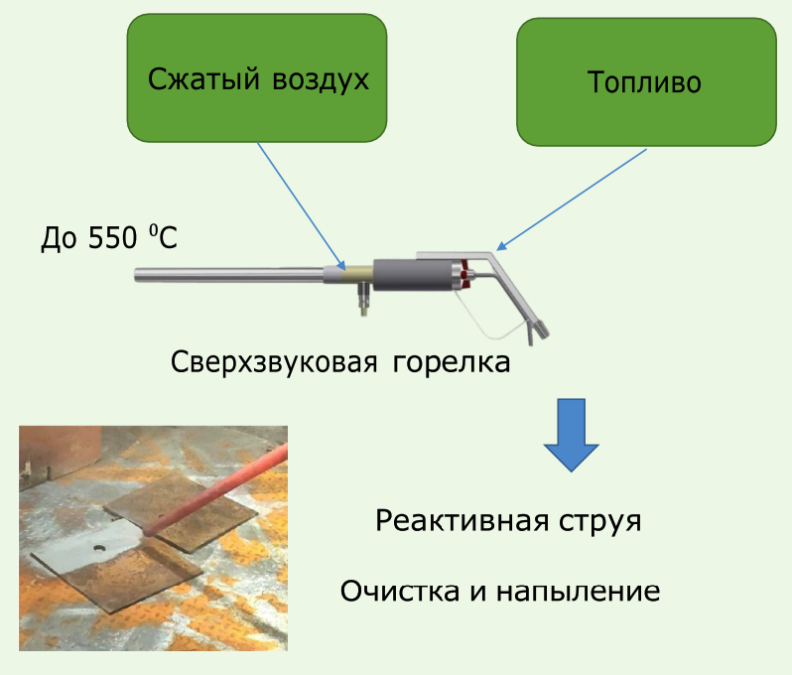
Сверхзвуковая горелка
Технические параметры СТДУ (Сверхзвуковая термо-динамическая очистка и диффузионная металлизация)
- Скорость: 3 мин/м² (очистка) + 1.5 мин/м² (металлизация).
- Толщина покрытия: 150-200 мкм.
- Рабочие условия: -30°C...+50°C, влажность до 95%, дождь/снег.
- Ресурсы: Расход порошка — 0.5 кг/м²
Для работы требуется питание 220 В (или 12В), дизельное топливо и компрессор * Компрессор может поставляться в комплекте с оборудованием
Преимущества технологии
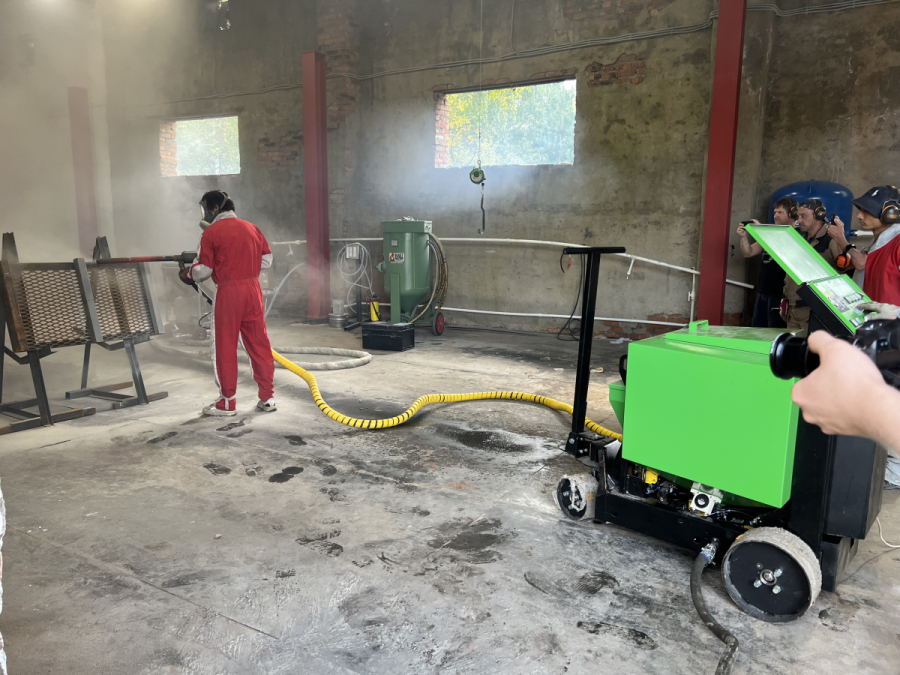
Мобильность: Работа на объекте без демонтажа конструкций.
Всепогодность: Эксплуатация при -30°C до +45°C, осадках, ветре.
Комплексность: Очистка + Виды защитных покрытий: нанесение защитного слоя + покраска (при необходимости)
Экологичность: Отсутствие токсичных отходов.
Виды защитных:
- ЦИНК
- АЛЮМИНИЙ
- МЕДЬ
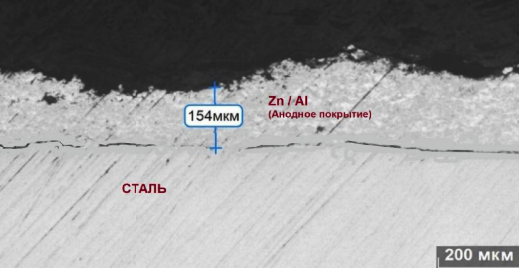
Результаты испытаний
Данные (НИТУ «МИСиС»):
720 часов в соляном тумане (ГОСТ 9.311-2021) = 10-15 лет эксплуатации.
Адгезия покрытия после тестов: >95% (ГОСТ 9.302-2018).
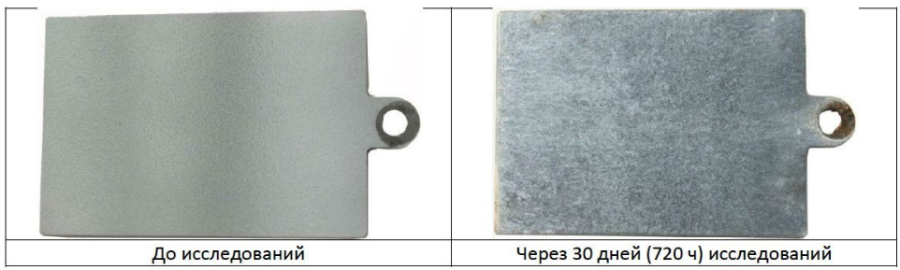
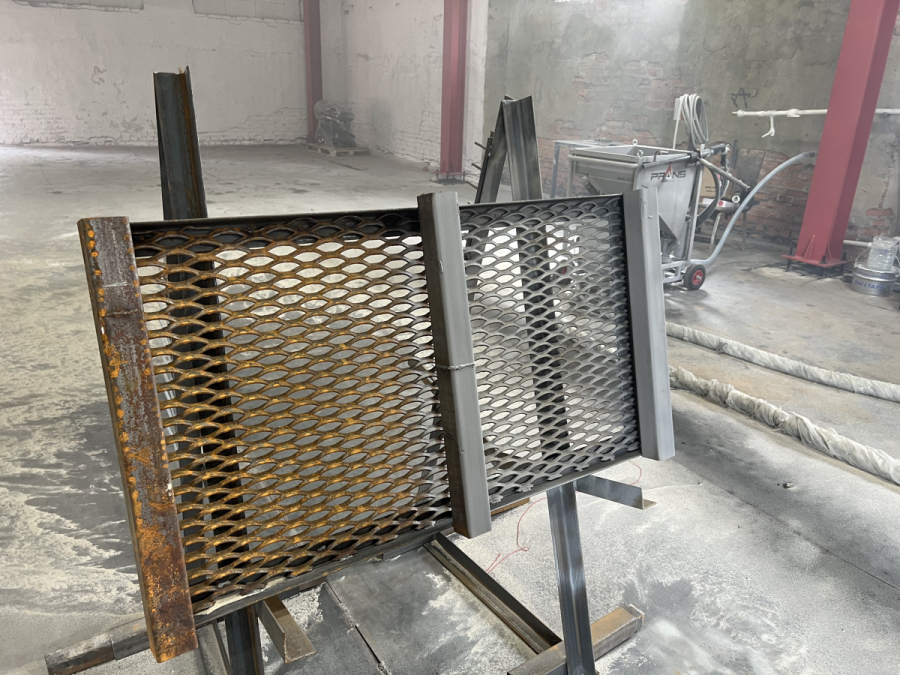
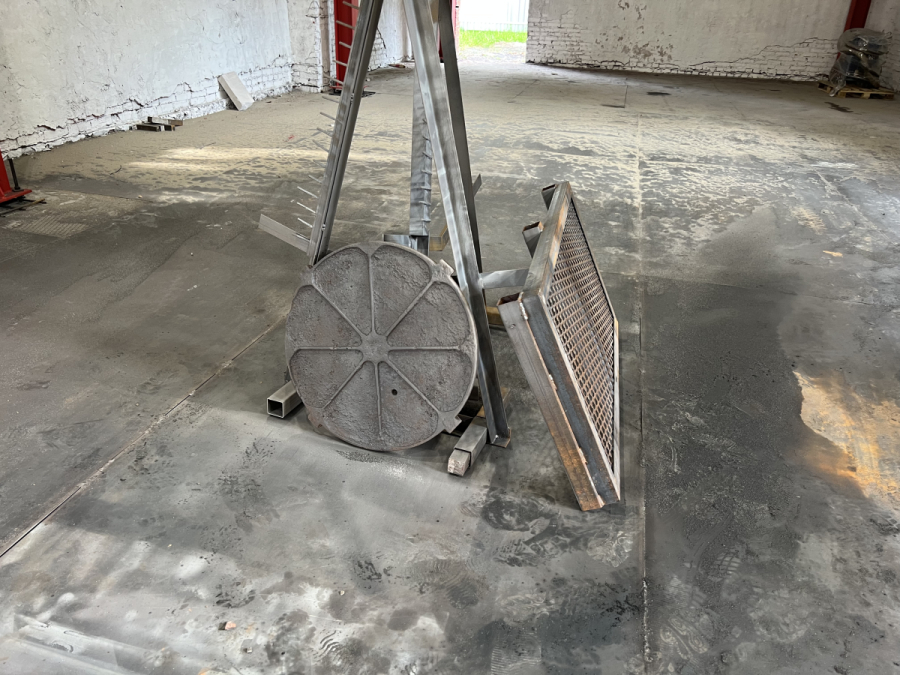
Заключение экспертов: «Покрытие демонстрирует нулевую коррозию основы при механических повреждениях за счет эффекта катодной защиты».
Экономическое обоснование
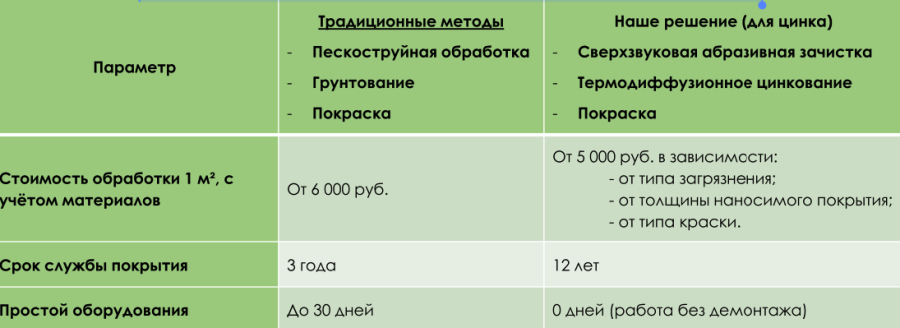
Пример расчета для резервуара 500 м² сроком службы 30 лет: Экономия на этапе первой обработки: (6 000 – 5 000) × 500 = 1 млн руб.
Сокращение затрат на ремонт в течении срока службы: ((6000 х 9) – (5000 х 2)) х 500 = 22 млн руб.
И минус время простоя оборудования !!!
Сравнение СТДУ с Аспект Газотермическим напылением ТСЗП
Принцип действия
ТСЗП - Газотермическое напыление (ГТН): нагрев материала до пластичного состояния + кинетический перенос частиц газовым потоком. Формирует слоистую структуру с пористостью 5-15%
СТДУ Сверхзвуковая термодинамическая струя (до 550°C): совмещает абразивную очистку и термодиффузионное напыление. Частицы металла «вплющиваются» в подложку, создавая диффузионный слой.
Электрохимическая защита
ТСЗП - Анодная (Al/Zn/Mg покрытия) + барьерная. Самозалечивание трещин за счет гальванического эффекта
СТДУ - Анодная (Zn/Al). Защита за счет гальванической пары. Диффузионное проникновение усиливает адгезию
Подтверждение эффективности
ТСЗП - 30+ лет исследований (NACE, JACC, Statoil), испытания в морской воде, соляном тумане, арктических условиях
СТДУ - Лабораторные испытания НИТУ «МИСиС»: 720 часов в соляном тумане ≈ 10-15 лет эксплуатации
Слабые стороны
ТСЗП - Риск пористости при толщине <150 мкм; требует пропитки для герметизации.
Выбор ТСЗП С описанием и работающим оборудованием ознакомится нет возможности (отсутствуют сведения).
Выбор СТДУ оптимален для ремонта, локальной защиты и объектов с ограниченным бюджетом (CAPEX в 3-4 раза ниже). Технология революционна за счет интеграции процессов в один аппарат и работы в любых погодных условиях.
Сравнение СТДУ с ультразвуком, лазером и холодным цинкованием
Технологический процесс
СТДУ: Интегрированный: Очистка + металлизация за 1 этап; Нет перерывов между операциями.
Лазер: Раздельный: Очистка → подготовка поверхности → нанесение ZnРиск окисления/загрязнения между этапами.
Скорость обработки
СТДУ: 4–5 мин/м² (очистка + покрытие) Пример: 400 м² за 30–35 ч
Лазер: 1–2 ч/м² (лазер) + 0.5 ч/м² (Zn) Пример: 400 м² за 600–1000 ч
Адгезия покрытия
СТДУ: Диффузионная связь: Zn/Al вплавляется в сталь; Прочность сцепления 15–20 МПа.
Лазер: Механическая связь: Зависит от связующего в краскеПрочность 3–5 МПа (риск отслоения).
Долговечность защиты
СТДУ: 10–15 лет (подтверждено солевыми тестами ГОСТ)
Лазер: 3–7 лет (требует частого ремонта)
Мобильность
СТДУ: Высокая: Установки на колёсах. Работа на месте без демонтажа.
Лазер: Низкая Лазерные установки громоздкие. УЗ требует ванн. Требуется чистая зона для покраски.
Работа в сложных условиях:
СТДУ: Да: Дождь, ветер, -30°C до +50°C. Влажность до 95%.
Лазер: Нет. Лазер боится влаги. Холодный Zn требует сухой поверхности (+15°C).
Экологичность
СТДУ: Без химикатов: Отходы — только отработанный купершлак.
Лазер: Опасные отходы. Пыль от лазерной очистки (требует утилизации). Растворители в холодном Zn.
Универсальность
СТДУ: 3 функции в 1: Зачистка, фосфатирование, металлизация.
Лазер: Ограничена. Лазер/УЗ — только очистка. Холодный Zn — только покрытие.
Эксплуатационные затраты
СТДУ: Низкие: Zn порошок: 1500/кг. Расход: 0.5 кг/м².
Лазер: Высокие. Энергопотребление лазера: 5–10 кВт/ч. Холодный Zn: 5000-10000/кг. Расход: 0.3 кг/м².
Требования к персоналу
СТДУ: 1 оператор (обучение 1–2 недели)
Лазер: 2–3 специалиста. Инженер по лазеру. Маляр для холодного Zn.
СТДУ (Сверхзвуковая термо-динамическая очистка и диффузионная металлизация) — решение для мобильной, всепогодной очистки и нанесения покрытия в одном аппарате. Комбинация Лазер + Холодный Zn нежизнеспособна: лазер не работает на влажных поверхностях, а холодный Zn отслаивается на морозе.
Технологическое превосходство СТДУ:
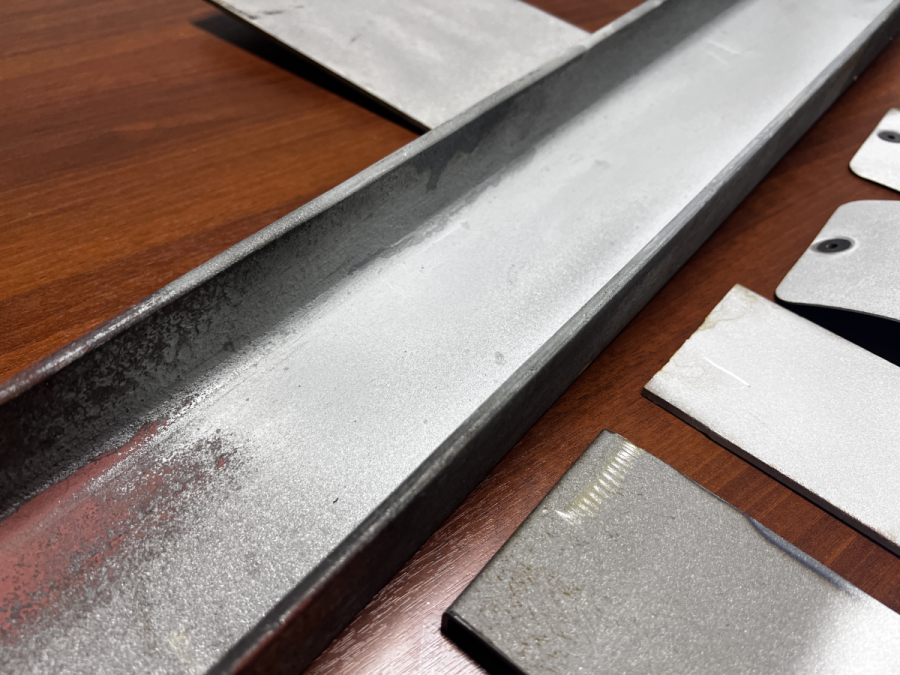
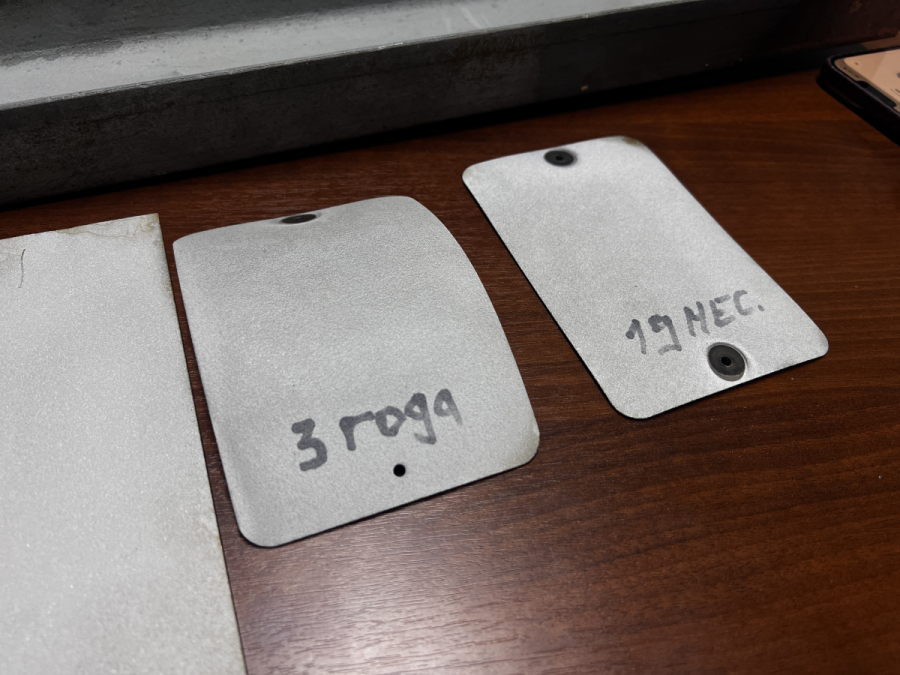
Микроякорный эффект: Зазубрины от купершлака увеличивают площадь контакта Zn со сталью в 7 раз.
Термодиффузия: Нагрев струи (550°C) создаёт сплав Fe-Zn на границе покрытия.
Экологичность: Нет токсичных растворителей (vs. холодный Zn).
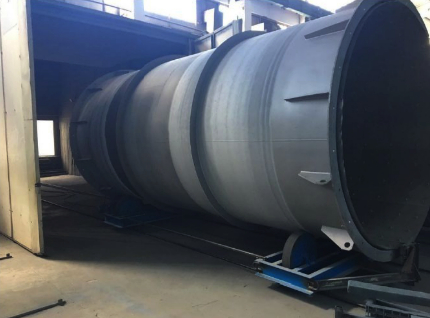
Применение СТДУ (Сверхзвуковая термо-динамическая очистка и диффузионная металлизация)
Нефтегаз: Газпром-Инжиниринг, Газпром-нефть снабжение, РН-Стандарт, Лукойл-Инжиниринг, Татнефть-Сервис, Ямал СПГ, Арктик СПГ2
Очистка и цинкование опор буровых вышек, резервуарных лестниц, эстакад на НПЗ; омеднение сварных швов трубопроводов при ремонте.
Энергетика: Россети и МРСК
Очистка опор ЛЭП перед ремонтом, термодиффузионное цинкование болтовых соединений, восстановление фундаментов ВЭУ.
Сервисные бригады Интер РАО и Росатома
Цинкование каркасов турбин на ТЭЦ/АЭС, омеднение для катодной защиты оборудования; для
АЭС — обязательны спецдопуски Ростехнадзора.
Инфраструктура: Мостотрест, УСК «Мост» Стройтрансгаз
Очистка пролётных строений мостов перед нанесением защитных покрытий, цинкование элементов ограждений.
РЖД строй, Морские порты, Аэропорты, метрополитен
ремонт ж/д мостов, вокзалов, защита портальных кранов от солёно воды, Восстановление арматуры стен тоннелей метро после гидроабразивной очистки
Транспорт: Судоремонтные заводы ОСК (Адмиралтейские верфи, Звёздочка)
Очистка корпусов танкеров в доках, цинкование надстроек, омеднение для катодной защиты.
Депо РЖД (тяговые части ТЧ – локомотивы, электропоезда, Вагонные части ВЧД – вагоны), Депо метрополитенов
Гальваническое цинкование рам вагонов/локомотивов после очистки от коррозии
Эксплуатирующие организации грузовых вагонов:
Газпромтранс, ЛУКОЙЛ-Транс, Мечел-транс, Грузовая компания, БалтТрансСервис, Модум транс, Национальная транспортная компания, ГК «Дело».